

Warning: Undefined variable $author_details in /home/parolevoleecom/parolevolee.com/htdocs/wp-content/plugins/wp-user-profile-avatar/includes/wp-author-box-social-info.php on line 114
Choisir le bon procédé de fabrication n’est pas une décision anodine. Elle détermine non seulement la qualité finale du produit, mais aussi les délais de production, les coûts unitaires et la viabilité du projet. Usinage, injection, fonderie : trois voies distinctes, chacune avec ses atouts et ses contraintes. Avant de signer avec un partenaire, il faut comprendre les enjeux techniques, économiques et temporels de chaque méthode.
Comprendre les fondamentaux : usinage, injection et fonderie
Il existe une première question que tout responsable de projet doit se poser. Quel est vraiment mon besoin ? Un prototype unique, une petite série, une production massive ? La réponse oriente aussitôt vers l’une de ces trois grandes familles de procédés.
L’usinage s’impose quand la précision prime. C’est un procédé soustractif : on part d’une matière brute et on enlève de la matière à l’aide d’outils rotatifs ou fixes. Le tournage, le fraisage, la rectification, la gravure : autant de techniques qui offrent un contrôle millimétrique.
L’injection, elle, fonctionne sur le principe inverse. On crée un moule, puis on y injecte une matière fondue (plastique, aluminium, zinc) sous forte pression. Une fois refroidi, le produit sort du moule. Rapide en série, économique au-delà d’un certain volume.
La fonderie, enfin, c’est l’art du liquide. On crée un moule (en sable, en céramique ou en métal selon le procédé), on y verse un métal fondu, et on attend le refroidissement. La forme finale émerge de cette alchimie du feu et de la matière.
L’usinage : maîtriser la précision et la flexibilité
Les atouts de l’usinage CNC
Une pièce usinée, c’est une pièce ajustée au dixième de millimètre près. Le procédé tolère les tolérances serrées, accepte des géométries complexes et permet de travailler une vaste gamme de matériaux. Aluminium, acier inoxydable, titane, plastiques techniques : l’usinage s’adapte.
La flexibilité est un atout majeur. Pas besoin de moule coûteux. On commande une pièce unique ou cent pièces, le processus reste le même. Idéal pour les prototypes, les petites séries, ou les pièces sur mesure.
Mais cette flexibilité a un prix. Les délais s’allongent. Il faut programmer la machine, mettre en place les outils, vérifier les premières pièces. Un lot de cent pièces usinées prend davantage de temps qu’un lot de mille pièces injectées.
Les limites pratiques
Autre limite : la matière première perdue. Quand on usine, on enlève beaucoup de copeaux. Sur certains matériaux précieux (titane, certains alliages), cette déchéterie se chiffre en milliers d’euros par pièce.
Les coûts unitaires restent élevés dès qu’on cumule les heures machine. Un partenaire usinage fiable se reconnaît à plusieurs signes : une certification ISO 9001, des équipements récents (centres d’usinage 5 axes, machines FANUC de qualité), une capacité à respecter des délais malgré la charge.
L’injection : la production de masse à bas coût
Un procédé centré sur l’économie d’échelle
Injector, c’est fondamentalement repérer le bon volume de base : à partir de quel seuil devient-on vraiment rentable ? Traditionnellement, on situe ce point autour de 5000 à 10000 pièces. Avant, les coûts de moule deviennent trop lourds par unité. Après, c’est du bonbon financier.
L’injection plastique excelle quand il faut produire en volume. Des délais de production ultra-courts en série, une diversité de formes possibles, des coûts unitaires minuscules une fois en régime. Télécommandes, boîtiers électroniques, capots automobiles : l’injection a conquis le monde de la petite et moyenne pièce plastique.
L’injection métallique (aluminium, zamak, laiton) fonctionne de manière analogue, mais les températures sont plus élevées, les moules plus robustes et les coûts initiaux plus importants.
L’investissement moule : le vrai coût caché
Voilà la vraie difficulté. Concevoir et fabriquer un moule d’injection, c’est un projet en soi. Deux à trois mois de délai. Tens de milliers d’euros. Et pendant ce temps, pas une pièce ne sort.
Il faut que le volume justifie cet investissement. C’est pourquoi l’injection convient mal aux prototypes ou aux petites séries. Mais une fois le moule en service, la machine tourne à plein régime, produit des centaines de pièces par jour, et le surcoût initial se dilue en quelques semaines.
Choisir un bon partenaire injection signifie trouver une entreprise qui maîtrise la conception de moule, qui sait optimiser le temps de cycle, qui teste les premières pièces avec rigueur.
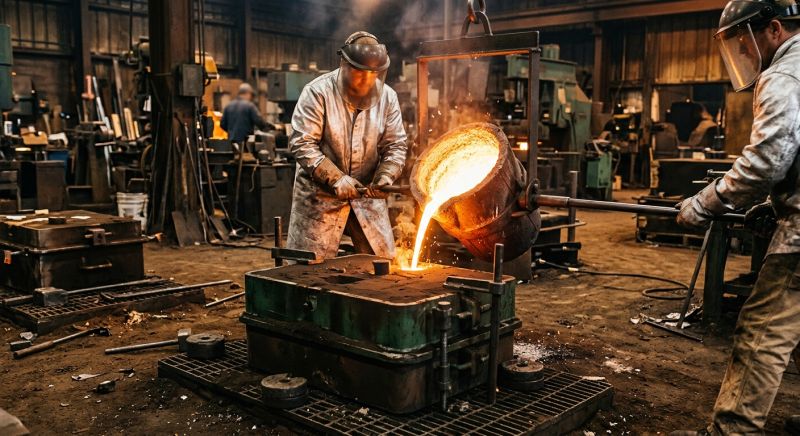
La fonderie : la liberté des formes complexes
Liberté de forme, liberté de matériaux
La fonderie, c’est un monde à part. Aucune autre technique ne permet de couler un bloc d’acier inoxydable de 50 kg d’une seule traite, ou de créer des géométries intérieures complexes impossibles à usiner ou à injecter.
On distingue plusieurs procédés de fonderie. La fonderie au sable est la plus classique : rapide, économique, mais la surface de finition est moins lisse. La fonderie en coquille (moule métallique réutilisable) produit des pièces plus propres et favorise les petites séries. La centrifugation permet des pièces creuses de très belle qualité. Le moulage sous pression, enfin, combine vitesse et précision pour l’aluminium et le zinc.
Les matériaux coulables englobent fonte grise et ductile, aciers au carbone, aciers inoxydables, aluminium, cuivre, bronzes, laitons spécialisés. Un choix dingue par rapport à ce que l’usinage et l’injection peuvent offrir.
Les défis de la fonderie
Mais voilà : la fonderie, c’est aussi des risques. Porosité interne, variation de granulométrie, défauts de coulée. La finition de surface n’est jamais parfaite et nécessite souvent un usinage ou un polissage. Les délais ? Modérés, mais pas aussi courts que l’injection en pleine production.
Sélectionner un bon partenaire fonderie veut dire vérifier ses références, ses maîtrises métallurgiques, ses contrôles non destructifs (radiographie, ultra-sons). Les certifications ISO 9001 et ISO 14001 sont un bon point de départ.
Comparaison côte à côte : quel procédé quand ?
Un tableau mental peut aider au tri :
- Petits volumes, haute précision, matériaux variés → Usinage. Délais flexibles, coûts unitaires élevés, zéro moule.
- Grandes séries, bas coût, formes simples ou moyennement complexes → Injection. Investissement moule important, mais économies énormes à volume.
- Formes très complexes, matériaux particuliers, volumes intermédiaires → Fonderie. Délais modérés, finition variable, géométries libres.
Bien sûr, la réalité est souvent une hybridation. Couler une pièce en fonderie, puis l’usiner pour affiner la précision. Injecter un boîtier plastique, puis y ajouter des inserts métalliques usinés. Ces approches mixtes offrent souvent le meilleur rapport qualité-coût-délai.
Comment bien choisir son partenaire industriel
Avant de s’engager, il existe quelques critères non négociables. D’abord, les certifications : ISO 9001 pour la qualité, ISO 14001 si l’environnement compte. Ensuite, les références. Demander des exemples concrets, des retours clients, des cas similaires au sien.
Puis, vérifier les capacités techniques réelles. Quels équipements possède-t-il ? Quels volumes peut-il absorber ? Quels délais en cas de charge ? Un partenaire fiable accepte de montrer son usine, de discuter des défis techniques, de proposer des améliorations de conception pour réduire les coûts.
La communication compte beaucoup. Un prestataire réactif, qui répond aux mails en 24 heures, qui donne des prévisions claires, qui alerte si un problème pointe : ce sont les signes d’une relation professionnelle durable.
Enfin, la coopération sur l’optimisation. Un bon partenaire ne se contente pas d’exécuter. Il dit « votre pièce coûterait moins cher si vous modifiez cet angle » ou « en fusionnant ces deux pièces, on économise 30 % ». Ces remarques montrent une vraie expertise.
Récapitulatif des points clés à ne pas oublier
Avant de trancher, se rappeler quelques évidences. Le coût unitaire baisse drastiquement avec le volume. Les délais varient fortement selon le procédé et le partenaire. La qualité finale dépend autant de la maîtrise du prestataire que du choix technique. Et enfin, le partenaire lui-même est souvent plus important que le procédé.
Une pièce usinée par un excellent atelier surpasse une pièce injectée par une boîte sans rigueur. Inversement, une excellente fonderie peut produire à coût compétitif ce qu’un petit atelier d’usinage rendrait trop onéreux.
Pour naviguer ces choix avec clarté, consulter un répertoire spécialisé des prestataires industriels français peut s’avérer décisif. Les fiches détaillées, les certifications vérifiées, les secteurs de compétence lisibles facilitent grandement le rapprochement avec le bon partenaire. De nombreux responsables de projet trouvent exactement ce qu’ils cherchent en explorant une base de données qualifiée, où les entreprises sont triées par procédé, région, et domaines d’application. Une visite attentive sur www.industries-france.fr permet de découvrir des partenaires éprouvés, avec transparence sur leurs capacités réelles et leurs garanties.


